


Biegen auf einer modernisierten Abkantpresse
Wenn Sie vor 20 Jahren bei einem Hersteller in die Abkantpressenabteilung gehen würden, würden Sie ein ganz anderes Bild sehen. Wenn eine Maschine in einer Schicht eine Vielzahl neuer Aufträge in geringer Stückzahl produzierte, verbrachte sie die meiste Zeit mit dem Einrichten und relativ wenig Zeit mit dem Biegen guter Teile.
Auch die Maschineneinstellungen selbst sahen vor 20 Jahren anders aus. Das Bühnenbiegen mit mehreren Stanz- und Matrizensätzen, die so angeordnet waren, dass ein Bediener (idealerweise) ein komplexes Teil in einer Aufspannung fertigstellen konnte, blieb in vielen Werkstätten eine Seltenheit. Solche Einstellungen erforderten Zeit, was größere Chargen erforderte. Ein talentierter Einrichter musste auch in der Lage sein, den Ablauf zu visualisieren. Oft war es nur sinnvoller, den Umformvorgang in mehrere einfachere Rüstvorgänge aufzuteilen.
Bühnenbiegen war keine Seltenheit, aber es war nicht so verbreitet wie heute - und das ist vor allem der Software zu verdanken. Die Offline-Biegeprogrammierung und -Simulation haben die Entwicklung vorangetrieben, aber Software ist nicht das einzige Puzzleteil. Wenn es richtig zu den anderen Teilen passt - gute Kommunikation, Werkzeugausstattung, Material, adaptives Biegen und Automatisierung des Werkzeugwechsels - ist das Ergebnis eine Biegeoperation, die fast die ganze Zeit damit verbringt, gute Teile zu formen und letztendlich Geld zu verdienen.
Täuschend einfach
Jemand, der mit der Abkantpresse nicht vertraut ist, könnte sich eine Bühnenbiegeeinrichtung ansehen und sich fragen, was sie so kompliziert macht. Aber selbst eine relativ einfache Zwei-Stationen-Konfiguration mit zwei Stanzwerkzeugsätzen nebeneinander ist viel komplizierter als es aussieht, selbst wenn es sich um das Biegen einer gewöhnlichen Schachtel handelt.
Für jeden Stanzwerkzeugsatz muss der Bediener die Höhe des Innenkastens oder des Flanschs berücksichtigen und sicherstellen, dass die Stanzhöhe, die Stempelbreite und das Tageslicht (der Abstand zwischen der Stanzspitze und der Stempeloberfläche im geöffneten Zustand) diese berücksichtigen können. Wenn Sie jedoch eine zweite Station einführen, die zum Formen von Kästen mit unterschiedlichen Längen und Breiten erforderlich ist, müssen Sie die Länge des nicht geformten Flansches berücksichtigen, um sicherzustellen, dass er nicht mit der benachbarten Werkzeugstation kollidieren kann.
Die meisten vernünftigerweise erfahrenen Biegeoperatoren konnten dies mental herausfinden. Aber was ist mit Teilen mit mehreren Flanschen in verschiedenen Richtungen und verschiedenen Winkeln? Was ist, wenn Sie eine Reihe von positiven und negativen Biegungen haben? All dies schafft ernsthafte Komplexität.
Ein weiterer trügerisch einfacher Aspekt des Biegens sind geschlossene Höhen. Angenommen, Sie haben zwei Werkzeugstationen, eine mit einem schmalen V-Würfel und eine andere mit einem viel breiteren V-Würfel. beide biegen das gleiche Material in einem 90-Grad-Winkel, aber der breitere V-Stempel erzeugt einen größeren Radius. Um diesen größeren Radius zu erzeugen, muss der Stempel jedoch weiter in den Matrizenraum abtauchen - dies würde dazu führen, dass der Werkzeugsatz mit der schmalen V-Matrize kollidiert.
Werkzeuge können auf eine gemeinsame Schließhöhe gebracht oder passend angepasst werden. Unabhängig davon kann eine Simulationssoftware diese Komplikationen aufdecken, bevor der Auftrag die Abkantpresse erreicht.
Der Bediener und die Biegefolge
Wenn ein Bediener einen komplexen Biegevorgang erhält, der mehrere Biegungen in mehrere Richtungen umfasst, kann das Teil möglicherweise nur in eine Richtung oder höchstens auf eine Handvoll Arten gebogen werden. Mit der Vereinfachung der Teilegeometrien nimmt im Allgemeinen die Anzahl der Optionen für die Biegefolge zu. Das heißt, es gibt viele Möglichkeiten, ein Teil zu biegen.
Die heutige Software wählt im Allgemeinen die optimale Biegefolge für die Maschine, das Werkzeug und die Anwendung. Das heißt, diejenigen, die programmieren, sollten niemals „den Job über die Mauer werfen“, wenn sie die Maschine aufstellen und biegen. Biegen ist eine gemeinsame Anstrengung. Moderne Software berücksichtigt die Werkzeug- und Maschinengeometrien und -eigenschaften (wie minimale und maximale Achsbewegungen), die beim Biegen an der Bremse verwendet werden. Der Bediener bleibt jedoch derjenige, der die Werkzeuge auswechselt und die Werkstücke zwischen den Biegungen manipuliert.
Es gibt eine Fülle von Einstellungen, und umständliche Bewegungen zwischen Biegungen und Werkzeugstationen können die Arbeit des Bedieners erschweren. Angenommen, ein Teil muss in Z-Richtung gedreht werden, eine unmögliche Leistung, wenn Stanzen und Matrizen im Weg sind. Daher muss der Bediener das Teil zur Seite schieben, das Teil aus dem Arbeitsumschlag ziehen, das Teil umdrehen und es dann richtig am Hinteranschlag ausrichten. Es ist machbar, aber sicher nicht effizient oder ergonomisch, und es besteht eine gute Chance, dass der Bediener das Teil markiert. Kosmetisch kritische Teile müssen möglicherweise überarbeitet oder sogar verschrottet werden. All dies hätte durch ein schnelles Gespräch zwischen Programmierer und Bediener vermieden werden können.
Auch hier sind die Simulationspakete im Laufe der Jahre intelligenter geworden. Daher ist es nicht üblich, eine Biegefolge voller umständlicher Bewegungen zu entwickeln. Die Software findet jetzt normalerweise den besten Weg, wie ein Bediener ein Werkstück biegen kann. Unabhängig davon bleibt eine gesunde Kommunikation zwischen Programmierer und Bediener der effektivste Weg, um das Beste aus einem Biegevorgang herauszuholen.
Auch hier hat die Backgauge-Technologie eine Rolle gespielt, und die Backgauge-Bewegung wird jetzt zusammen mit dem Werkzeug simuliert. Vor Jahren waren Hinteranschläge ebene Flächen und bewegten sich in einer begrenzten Anzahl von Achsen. Heutzutage bewegen mehrachsige Hinteranschläge die Finger unabhängig voneinander in mehrere Richtungen. Moderne Offline-Simulationssoftware bietet nicht nur Messoptionen, sondern kann auch die Biegung vor dem Biegen und während des Biegens anzeigen, das Zurückfedern simulieren und vor möglichen Kollisionen warnen.
Die Hinteranschlagfinger selbst bieten dem Bediener mehrere Berührungspunkte, und bearbeitete Taschen in diesen Fingern unterstützen das Werkstück. Die Fingerform des Hinteranschlags, einschließlich benutzerdefinierter Finger, die für bestimmte Jobs entwickelt wurden, kann in die Simulationssoftware importiert werden, sodass Programmierer Kollisions- oder Interferenzprobleme erkennen können, bevor die Finger erstellt werden und der Job beginnt.
Auch hier bleibt die Kommunikation wichtig, egal wie umfassend die virtuelle Simulation wird. Schließlich sind es die Bediener, die jeden Tag Teile gegen diese Hinteranschläge schieben.
Setups optimieren
Betrachten Sie ein Teil mit einem nach unten gerichteten Flansch, der von zwei nach oben gerichteten Flanschen flankiert wird. Die beiden Aufwärtsflansche haben kurze Biegelängen, der Abwärtsflansch hat eine lange Biegelänge - aber alle drei befinden sich auf derselben Biegelinie. Frühere Versionen von Offline-Software haben häufig drei Stationen erstellt, eine für den linken und eine für den rechten Flansch und eine letzte für die längere Biegung in der Mitte.
Dies kann funktionieren, der Aufbau nimmt jedoch auch drei Biegestationen entlang der Länge des Bettes ein. Im Allgemeinen kann die Formungssequenz umso flexibler und effizienter sein, je mehr Formung in weniger Stationen ausgeführt werden kann.
In diesem Fall könnte eine Station die beiden nach oben gerichteten Flansche bilden, die sich dieselbe Biegelinie teilen. Es würde aus einem einzelnen Stempel und zwei segmentierten Stempeln bestehen, mit genügend Zwischenraum, um Platz für den mittleren Flansch zu schaffen. Die zweite Station würde dann den Zentralflansch bilden. Was früher in drei Stationen geformt wurde, kann jetzt in zwei Stationen geformt werden. Dadurch bleibt mehr Platz auf dem Maschinenbett, damit weitere Stationen andere Biegungen im Teil bearbeiten können. Je mehr verschiedene Biegungen ein Aufbau bilden kann, desto effizienter kann der Biegeoperator sein.
Dies ist nur ein einfaches Beispiel, und noch bevor die Biegesimulation verfügbar war, wäre die Optimierung dieses abgestuften Aufbaus für erfahrene Bediener nicht unerreichbar gewesen. Heutzutage optimiert die Software-Simulation jedoch mehrere Biegestationen in einem Maße, wie es selbst erfahrenen Bedienern unmöglich gewesen wäre, sich schnell zu entwickeln.
Ergebnisse wiederholbar machen
Heute können sowohl Programmierer als auch Bediener eine Biegesimulation anzeigen und darauf vertrauen, dass die Simulation die Realität widerspiegelt und der erste Teil ein guter Teil sein wird. Allerdings müssen noch einige andere Puzzleteile eingebaut werden.
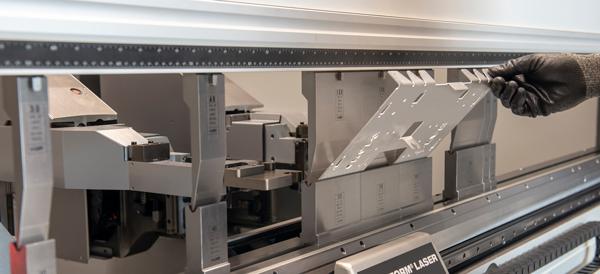
Bei dieser adaptiven Biegeanwendung misst ein Laser den Biegewinkel im Prozess.
Werkzeuge können verlegt, fallen gelassen oder beschädigt werden. Abhängig von der Technologie der Werkzeugaufnahme ist die Position von Stempel und Matrize möglicherweise geringfügig versetzt, sitzt nicht richtig und ist sogar rückwärts eingebaut. Da die Simulation jetzt sogar die komplexesten Bühnenaufbauten schnell entwickeln kann, kann ein Bediener eine Vielzahl von Aufbauten auf dem Tagesplan sehen, von den einfachsten, die eine oder zwei Stationen verwenden, bis zu den komplexesten, die sich über einen erheblichen Teil von erstrecken die Abkantpresse Bett.
Diese Herausforderung war die Grundlage für den vielleicht bedeutendsten Fortschritt der letzten 20 Jahre: die automatische Werkzeugwechsel-Abkantpresse. Auf Knopfdruck wechseln die Werkzeuge automatisch und werden genau an der richtigen Stelle platziert. So wird genau das dupliziert, was in der Simulation angezeigt wird. Wenn die Werkzeuge ausgetauscht werden, bereitet der Bediener das Material für den nächsten Auftrag vor - der heutzutage eine Losgröße von 12, fünf oder sogar nur ein Stück haben kann.
Die Automatisierung des Werkzeugwechsels wäre natürlich nicht sinnvoll, wenn der Bediener viel Zeit mit dem Ausprobieren von Teilen verbringen müsste, wenn die Werkzeugstationen nicht optimiert wurden oder wenn der Vorgang das Ändern von Materialeigenschaften und Kornrichtungsvariablen nicht berücksichtigt .
Die heutigen Biegevorgänge unterscheiden sich stark von denen vor 20 Jahren, und zweifellos wird es mehr Innovationen geben, die das Biegen noch effizienter machen als heute. Wenn jedoch genügend Puzzleteile vorhanden sind, kann ein Biegevorgang heute zu einem der flexibelsten Vorgänge in der Fertigungshalle werden.


